


 ご相談・お問い合わせ
 技術資料ダウンロード
飲料、調味料、薬品、化粧品といった製品では、内容液への異物混入は絶対に流出させられない不良です。しかし、この検査の自動化は長らく難しいとされてきました。
理由はシンプルで、容器や液体そのものが光を遮ってしまうからです。
茶色や緑色のガラス瓶、着色されたPETボトル、あるいは醤油やソースのように色の濃い液体は、可視光の大部分を吸収・反射します。前面から白色照明を当てても、光は容器の表面で反射するか、液体に吸収されて戻ってこないため、中身の情報が画像として得られません。
人の目でも同じことが起きています。目視検査で瓶を光にかざして中を確認する作業は、検査員の熟練度に大きく依存し、見逃しのリスクが常につきまといます。目視検査そのものの限界については、外観検査の見逃し対策についてでも解説しています。
この課題を解決するのが、近赤外光を用いた透過検査です。
赤外光による透過外観検査の原理
可視光では通らない素材も、近赤外光なら透過する
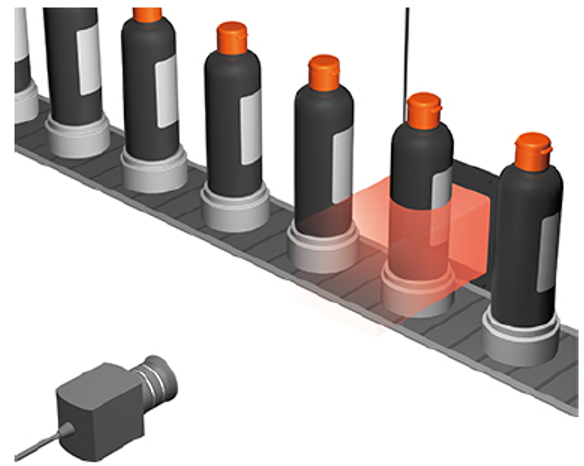
光は波長によって、物質に対する振る舞いが変わります。可視光(およそ400〜780nm)では不透明に見える着色ガラスや樹脂、色の濃い液体でも、それより波長の長い近赤外光(NIR:おおむね800〜1000nm)を当てると透過するケースが多くあります。
つまり、照明の波長を変えるだけで、これまで「中が見えなかった」対象が「中が見える」対象に変わるわけです。
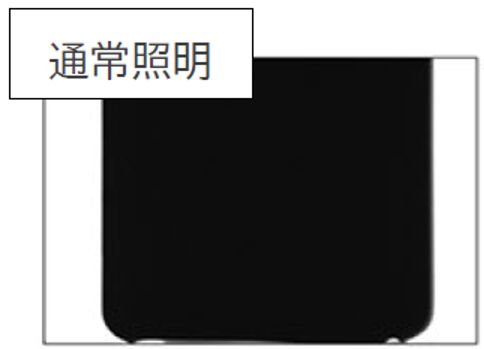
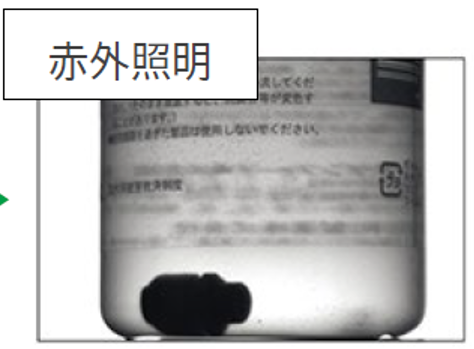
異物は影(シルエット)として写る
透過検査では、ワークの背面から光を当て、正面のカメラで撮影します。いわゆるバックライト方式です。
近赤外光は容器と液体を透過しますが、混入した金属片、ガラス片、樹脂片、繊維、虫などの異物は光を通しません。その結果、異物だけが黒いシルエットとして明瞭に浮かび上がります。
明暗のコントラストが極めて大きいため、複雑な画像処理を組まなくても安定した検出が可能になるのが、この手法の大きな利点です。照明の当て方が検査精度を決めるという原則については、外観検査における照明選定のポイント〜ワークに対して凹凸があるものや7種類の照明もあわせてご覧ください。
赤外光よる透過外観検査における機器選定のポイント
カメラ:モノクロカメラを選び、IRカットフィルタを外す
一般的な産業用カメラのイメージセンサーはシリコン製で、実は1,000nm前後までの近赤外光に感度を持っています。しかし多くのカメラには、可視光での色再現を正しく行うためにIRカットフィルタが組み込まれており、これが赤外光を遮断してしまいます。
赤外透過検査では、このフィルタを外した仕様のカメラを選定します。
また、カラーカメラではなくモノクロカメラを使用するのが基本です。カラーカメラの色フィルタは近赤外域では色を分離できず、解像度を落とすだけの結果になるためです。
なお、より波長の長い1,000〜1,700nmの短波長赤外(SWIR)領域を使う場合は、InGaAsセンサーを搭載した専用カメラが必要になり、装置コストが大きく変わります。まずは近赤外域で成立するかを検証するのが定石です。
カメラ選定の考え方全般については、外観検査のカメラ選定における主要なパラメータとは?で詳しく解説しています。
照明:近赤外LEDのバックライト
照明には850nmまたは940nmの近赤外LEDを用います。ワークの背面全体を均一に照らす面照明(バックライト)とし、照度ムラをつくらないことが最も重要です。ムラがあると、それ自体が異物と誤検出される原因になります。
バンドパスフィルタで外乱光を排除
見落とされがちですが、実務上きわめて重要なのがバンドパスフィルタです。
工場内の蛍光灯やLED照明、窓から差し込む太陽光にも赤外成分は含まれています。これらが外乱としてカメラに入り込むと、日中と夜間、あるいは季節によって検査結果が変動するという厄介な事態を招きます。
カメラのレンズ前に照明波長に合わせたバンドパスフィルタ(例:850nm)を装着し、検査に必要な波長の光だけを通す構成にすることで、外乱の影響を受けない安定した検査環境が構築できます。
レンズ側の選定条件については外観検査のレンズ選定における主要なパラメータとは?を、選定ミスによって起きる典型的な失敗についてはレンズの選定ミスによる失敗をご参照ください。
現場で直面する4つの難所
原理はシンプルですが、実際のラインに組み込む段階では固有の課題が出てきます。
1. 気泡と異物をどう区別するか
透過画像において、気泡も異物と同じように影として写ります。両者を判別できなければ、過検出が多発して装置が使いものになりません。
有効なアプローチは主に2つです。
ひとつは、時系列で複数枚撮像し、動きの違いを見る方法です。気泡は上方向に浮上しますが、比重の大きい異物は沈降するか、液の流れとは異なる挙動を示します。数フレームの差分から判別できます。
もうひとつが、AI・ディープラーニングによる判別です。気泡は輪郭が滑らかで内部に光の抜けがあるのに対し、異物は不定形で輪郭が硬いといった特徴の違いを学習させます。良品のバラツキが大きい対象に対するAIの有効性については、外観検査におけるAI(ディープラーニング)活用の現状で解説しています。
2. 容器の形状による屈折とゆがみ
ボトルの肩部や底部、ネック部分は肉厚が変化するため、透過光が屈折して画像がゆがみます。この領域を一律の閾値で処理すると、正常部を異物と誤判定してしまいます。
対策としては、容器の部位ごとに検査領域(ROI)を分割し、それぞれに適した処理パラメータを設定します。ゆがみが強く出る領域については、複数方向からの撮像で補完する構成も検討します。
3. 液面の揺れと搬送速度
コンベア搬送中の液面は常に揺れています。液面付近を検査対象に含める場合、この揺れが誤検出の要因となります。
また、高速ラインでは露光時間中にワークが移動することによる画像ブレが発生します。一般に、露光中の移動距離は2画素分程度に抑える必要があり、これを満たせない場合はストロボ発光による短時間露光や、搬送機構側の見直しが必要になります。
検査装置と搬送装置は、本来セットで設計されるべきものです。この点は外観検査を自動化するにはでも触れています。
4. ラベル・エンボス・印字の干渉
ボトルに貼付されたラベルや、容器成型時のエンボス(凹凸文字)は赤外光を遮るため、その部分は検査できません。ラベル貼付前の工程で検査する、あるいはラベルのない領域のみを検査対象とするなど、ライン全体の工程設計まで踏み込んだ検討が必要になります。
X線検査との使い分け
液体・容器の異物検査というと、X線検査装置を思い浮かべる方も多いと思います。両者は競合する技術ではなく、対象によって使い分けるものです。
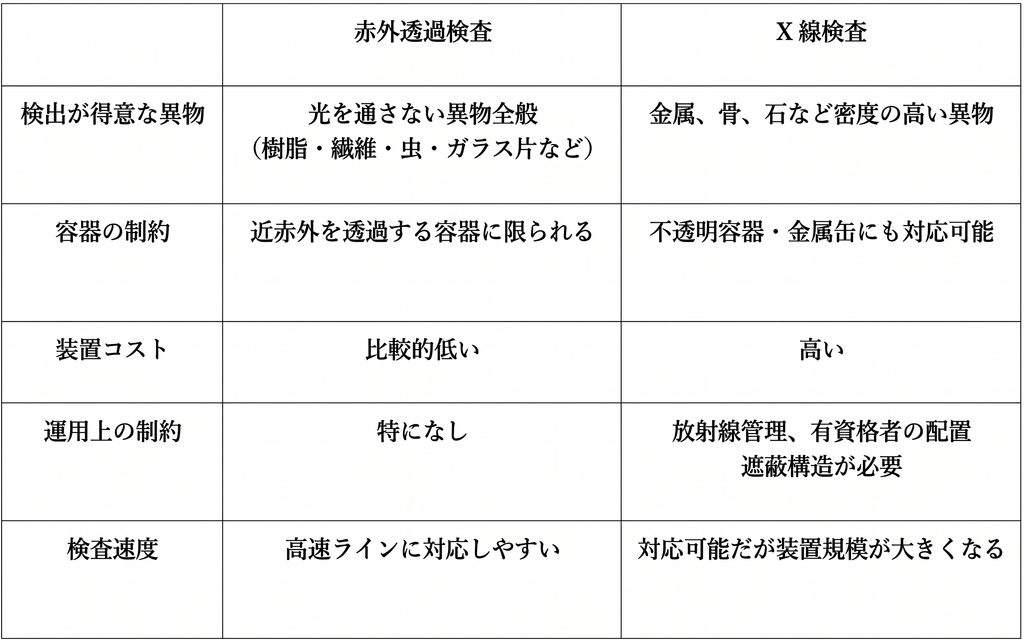
低密度の異物(樹脂片、繊維、虫など)はX線では映りにくいという特性があります。透明・半透明容器であれば、赤外透過検査のほうが低コストかつ高精度に検出できるケースが少なくありません。
まずは赤外透過での成立性を検証し、それで届かない範囲をX線で補完するという判断が現実的です。
導入前の検証が成否を分ける
赤外透過検査は、実際にワークで撮ってみるまで結果が読めない手法です。同じ「茶色いガラス瓶」でも、着色の材料や濃度によって赤外の透過率は変わります。液体の色や粘度、検出対象の異物のサイズと材質によっても、成立するかどうかが変わります。
そのため、装置の仕様を固める前に、実物のサンプルを用いた撮像検証を行うことが不可欠です。
画像検査.comを運営する岡部機械工業では、お客様の実際のワーク(良品・不良品サンプル)をお預かりし、最適なカメラ・レンズ・照明の組み合わせと画像処理手法を検証するテストセンターをご用意しています。
「汎用の画像処理ユニットでは検出できなかった」「そもそも自動化できるのか判断がつかない」といった段階でも、まずは撮像検証から着手いただけます。
また当社は、検査装置の開発・製造にとどまらず、搬送装置をはじめとする周辺装置の設計・構築、既存ラインへの組み込みまでを一貫して対応しています。透過検査は搬送姿勢と搬送速度が検査精度を直接左右するため、装置と搬送を分けずに設計できることが、安定稼働への近道になります。
ガラス容器の検査実績として、ガラス瓶 汚点・傷・割れの外観検査自動化もあわせてご覧ください。その他の事例は導入事例・効果にまとめています。